
 Siasatan
Jangan teragak-agak untuk menghantar mesej
I. Pengenalan: Menyelesaikan Tugasan "Mustahil". Ungkapan "memasukkan pasak persegi ke dalam lubang bulat" adalah simbol universal...
BACA LAGITiga pembekal akan memberi anda tiga jawapan berbeza tentang bahan terbaik untuk mata gerudi: keluli berkelajuan tinggi, kobalt atau karbida pepejal. Ketiga-tiga jawapan adalah betul, tetapi setiap satu betul hanya dalam set keadaan yang sempit, gred bahan kerja, diameter lubang, mesin dan bilangan lubang sasaran.
Silap padanan dan kos muncul dengan cepat. Bit HSS M2 6 mm yang kering dalam tahan karat 304 pada 1,400 rpm biasanya kusam di dalam 15 hingga 25 lubang, manakala bit yang sama dalam keluli karbon rendah bertahan selama ratusan. Memindahkan kerja tahan karat itu ke bit kobalt M35 menggandakan hayat alat dengan kira-kira tiga untuk kira-kira dua kali ganda harga unit, itulah sebabnya pemilihan bahan tergolong dalam perolehan sama seperti katil alat.
Selebihnya panduan ini mengikut perintah itu, kerana ketiga-tiga keluarga bahan berkelakuan sangat berbeza apabila haba, lelasan dan hentaman memasuki potongan.
Jawapan ringkas: kayu digerudi dengan keluli karbon tinggi atau HSS, keluli lembut dengan HSS M2, keluli tahan karat dan aloi dengan kobalt M35 atau M42, kerja logam volum tinggi dengan karbida pepejal, dan konkrit hanya dengan perkakas SDS berhujung karbida.
| bahan | Had haba | Kesesuaian bahan kerja terbaik | Harga relatif |
| HSS M2, kemasan cerah | 540-600 C | Keluli lembut, aluminium, kayu, plastik | 1.0x |
| HSS M2 dengan salutan TiN | 540-600 C | Lembaran logam, pembaikan am, kit penyelenggaraan | 1.2-1.5x |
| Kobalt M35 atau M42 | 600-650 C | Tahan karat 304 dan 316, keluli aloi, titanium | 2.0-2.8x |
| Badan keluli berhujung karbida | 800 C dan ke atas | Konkrit, bata, blok, barangan kepingan yang melelas | 3-5x |
| Karbida pepejal | 1,000 C dan ke atas | Kerja logam CNC, komposit, larian volum tinggi | 6-10x |
Bit kayu mata brad standard datang dalam keluli karbon tinggi dan dalam HSS, dan perbezaan sebenar adalah pengulangan, bukan ketajaman. Keluli karbon tinggi mempunyai kelebihan yang murah dan sesuai dengan kerja kabinet dan pertukangan tapak di mana sedikit digunakan beberapa kali seminggu. HSS mengekalkan kelebihan itu melalui barangan kepingan yang melelas seperti MDF dan papan partikel, di mana garisan gam dan pengisi mineral membosankan tepi keluli lembut dalam satu anjakan. Bit auger dan bit forstner mengikut peraturan yang sama: keluli karbon untuk membosankan dalam sekali-sekala, HSS untuk pengeluaran berulang.
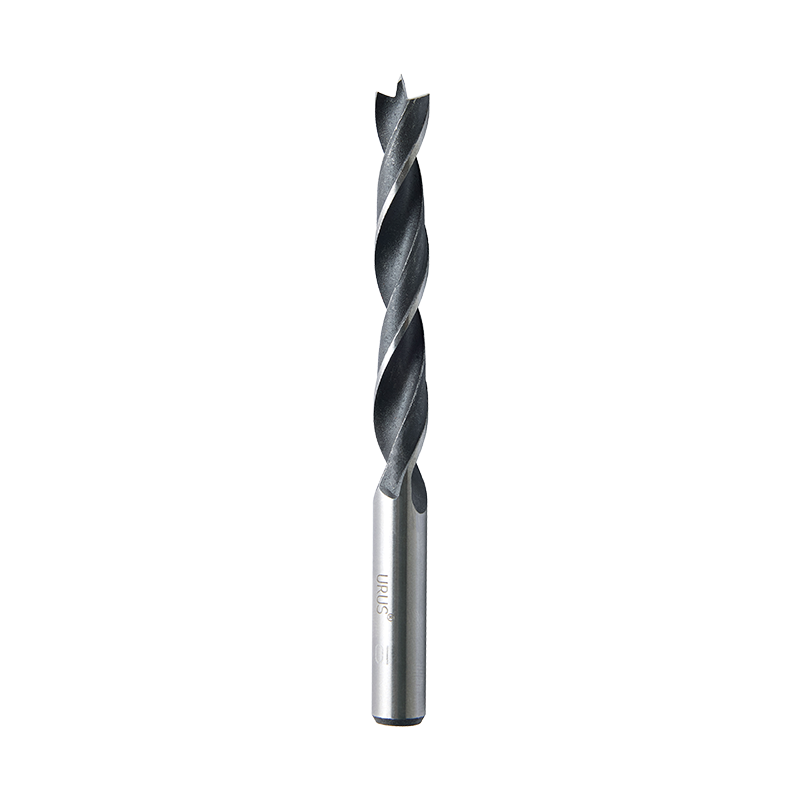 Mata Gerudi Kayu Brad Point Standard untuk Penggerudian Kayu Tepat Mata gerudi kayu dengan titik pusat ketepatan dan batang bulat, sesuai dengan kedudukan yang tepat dan chuck standard untuk penggerudian kayu am. Lihat Produk →
Keluli lembut, aluminium, loyang dan plastik digerudi paling ekonomik dengan HSS M2, biasanya pada titik 118 darjah untuk kerja am dan titik pecah 135 darjah apabila bit perlu memegang pusat bertanda tanpa berjalan. Tahan karat 304 dan 316 dikeraskan di bawah tepi yang kusam, jadi alat itu perlu memotong dan bukannya menggosok: kobalt M35 atau M42 dengan titik selisih memastikan tepi hidup cukup lama untuk menyelesaikan lubang. Geometri titik perintis membantu pada bahagian melengkung dan nipis. Karbida pepejal hanya masuk apabila kawalan isipadu, ketegaran dan penyejuk berada di tempatnya.
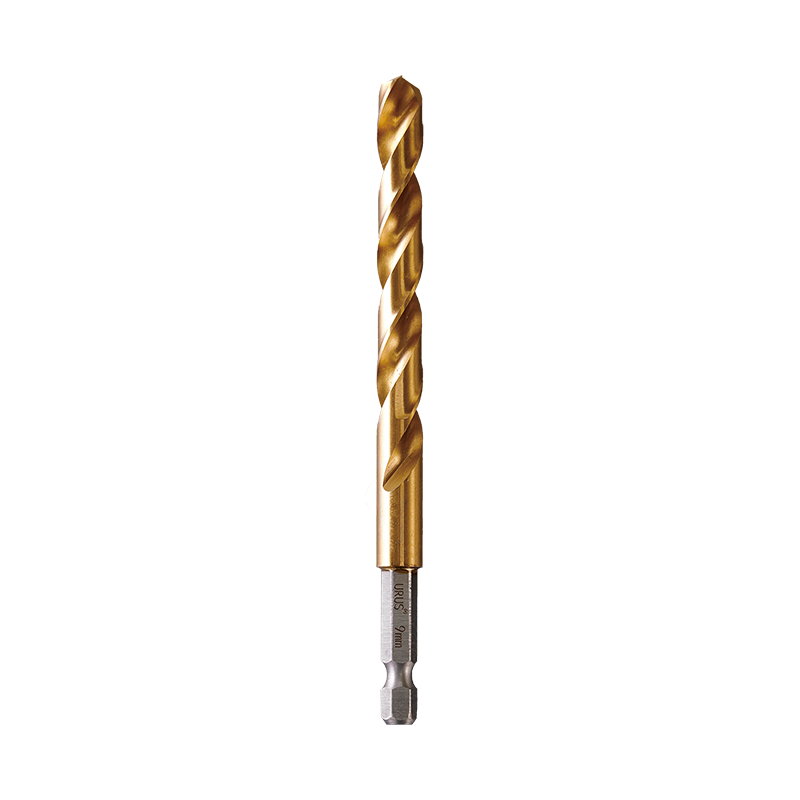 Mata Gerudi Logam Titik Pisah Tersuai untuk Chuck Tukar Pantas Bit penggerudian logam dengan geometri titik selisih dan pilihan kemasan berbilang, direka untuk chuck shank cepat 1/4 inci dan diameter dari 1.0 hingga 13.0 mm. Lihat Produk →
Tiada kobalt atau bit HSS tergolong dalam konkrit. Penggerudian tukul menggunakan pemuatan impak dan lelasan mineral pada masa yang sama, jadi kelebihan pemotongan perlu dipateri tungsten karbida ke dalam badan keluli. SDS-plus meliputi kira-kira 4 hingga 16 mm lubang dalam bata, blok dan konkrit standard, manakala SDS-max mengambil diameter yang lebih besar dan kerja tetulang yang lebih berat. Kepala karbida pemotong tiga berpusat lebih cepat pada permukaan yang tidak rata dan mengurangkan berjalan yang merosakkan kedudukan lubang pada dinding kasar.
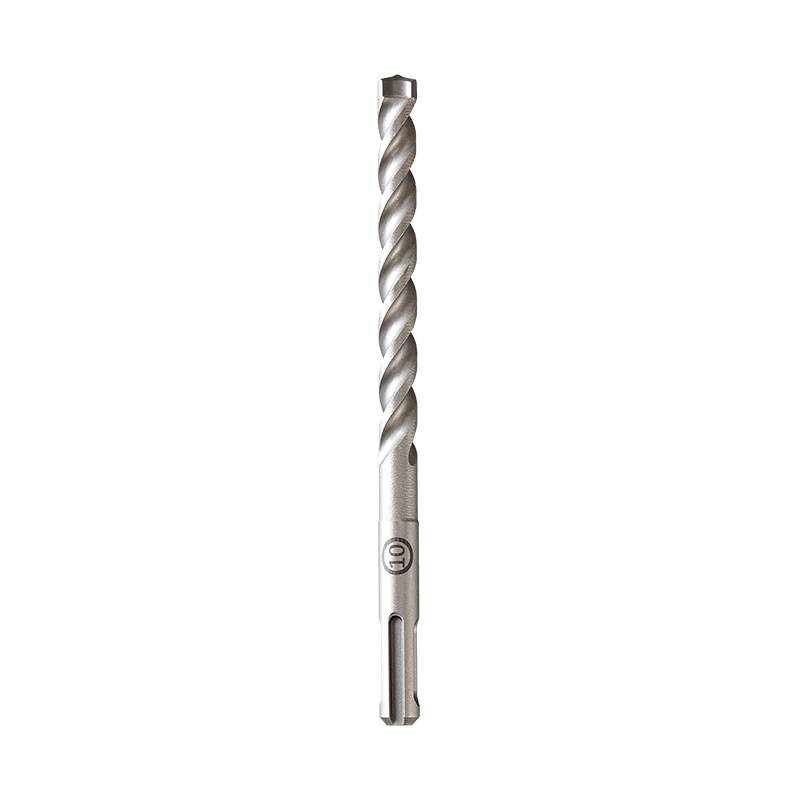 SDS-3-Cutter Carbide-Tipped Hammer Bit Drill Bit untuk Batu Bit tukul batu dengan hujung karbida tiga pemotong dan badan krom-vanadium yang dikeraskan, bertujuan untuk menggerudi bata, konkrit dan batu merentasi pelbagai saiz. Lihat Produk →
Geometri mata, kiraan seruling dan jirim standard shank sama seperti bahan asas, jadi simpan rujukan untuk jenis mata gerudi dan kegunaannya bersebelahan dengan spesifikasi bahan anda apabila anda menulis ringkasan pembelian.
Kebanyakan ralat spesifikasi yang kita lihat dalam petikan datang daripada empat salah faham tentang apa sebenarnya bit dibuat.
Kekerasan merah ialah suhu di mana bahagian pemotong menjadi lembut dan berhenti memotong dengan bersih. HSS M2 mengekalkan kelebihannya kepada kira-kira 540-600 C, gred kobalt menolaknya kepada kira-kira 600-650 C, dan karbida terus memotong jauh melebihi itu, yang merupakan sebab keseluruhan kobalt dan karbida wujud sebagai peringkat harga yang berasingan.
Dalam tahan karat 304, M35 kobalt biasanya mengembalikan kira-kira tiga kali ganda lubang HSS M2, dan geometri berujung karbida kembali lebih daripada lima kali, cukup untuk mengurangkan kos setiap lubang walaupun harga unit lebih tinggi.
Aritmetik adalah mudah. Bit HSS M2 pada $3.00 yang menghasilkan 20 lubang berharga $0.15 setiap lubang. Bit kobalt pada $7.50 yang menghasilkan 60 lubang berharga $0.125 setiap lubang, dan ia juga mengeluarkan dua perubahan bit daripada anjakan pengendali. Pada sel menggerudi 600 lubang tahan karat sehari, perbezaan itu menghilangkan kira-kira 20 perubahan alat setiap hari.
Spesifikasi bit gerudi lengkap hanya apabila ia menamakan bahan kerja, lubang, mesin, jangka hayat dan kaedah pengesahan. Apa-apa yang kurang menyerahkan pilihan material kepada andaian pembekal anda.
Pembekal yang membina bit untuk program OEM biasanya mengalu-alukan tahap perincian itu, kerana ia mengalih keluar hujah kemudian. Zhejiang URUS Tools Co., Ltd., yang mengeluarkan mata gerudi, playar dan set alatan tangan di Jiashan, Zhejiang di bawah jenama Bison, berfungsi merentasi garisan kayu, logam dan batu dengan pensijilan ISO9001:2015, penetapan perusahaan teknologi tinggi negara, dan TUV Rheinland ringkasan makmal ujian kerjasama yang ditubuhkan pada tahun 2017. pemotongan bit untuk gerudi: jenis, bahan dan cara memilih .
Tidak. Kobalt membeli kekerasan panas dan rintangan lelasan dan memberikan beberapa keliatan sebagai balasan, pada dua hingga tiga kali ganda harga unit. Dalam kayu, keluli lembut, aluminium dan kerja penyelenggaraan am, HSS M2 adalah pilihan ekonomi yang lebih baik. Kobalt memperoleh premiumnya apabila bahan kerja adalah tahan karat, keluli aloi melebihi kira-kira 30 HRC, atau titanium, atau apabila suhu tepi adalah faktor yang mengehadkan hayat alat.
Tidak. Titanium nitride ialah salutan kira-kira 1 hingga 4 mikron pada substrat HSS yang sama. Ia merendahkan geseran, menambah baik aliran cip dan melambatkan haus rusuk, tetapi keluli asas masih menentukan berapa banyak haba tepi yang bertahan sebelum ia lembut.
Tungsten karbida. Konkrit digerudi dengan hentaman, jadi hujungnya mestilah sisipan karbida pateri yang dipasang pada batang SDS-plus atau SDS-max. HSS dan tepi kobalt gagal dengan cepat di bawah gabungan penukul dan lelasan mineral itu.
Bandingkan kos setiap lubang pada bahan kerja tetap, diameter dan kelajuan. Minta data kekerasan, angka habis hujung, ketebalan salutan dan kumpulan sampel yang diuji pada mesin anda sendiri sebelum mengeluarkan pesanan kontena, dan pastikan keputusan ujian itu dilampirkan pada spesifikasi.
I. Pengenalan: Menyelesaikan Tugasan "Mustahil". Ungkapan "memasukkan pasak persegi ke dalam lubang bulat" adalah simbol universal...
BACA LAGIKerja logam sentiasa menjadi asas pembangunan perindustrian, membentuk segala-galanya daripada komponen automotif kepada...
BACA LAGI1. Apakah Tang Pam Air? – Alat "All-Rounder" yang Fleksibel Dalam pembuatan industri moden dan penyelenggaraan harian...
BACA LAGIMemilih alat pemotong industri yang sesuai adalah keputusan penting yang secara langsung memberi kesan kepada kecekapan pembuatan...
BACA LAGI
+86-573-84611229

+86-573-84611518


NO.35 Jalan Yucao, Bandar Ganyao, Bandar Jiashan, Wilayah Zhejiang, China
Hak Cipta © Zhejiang URUS Tools Co., Ltd. privacy policy